Новые фрезерные станки с ЧПУ для производства
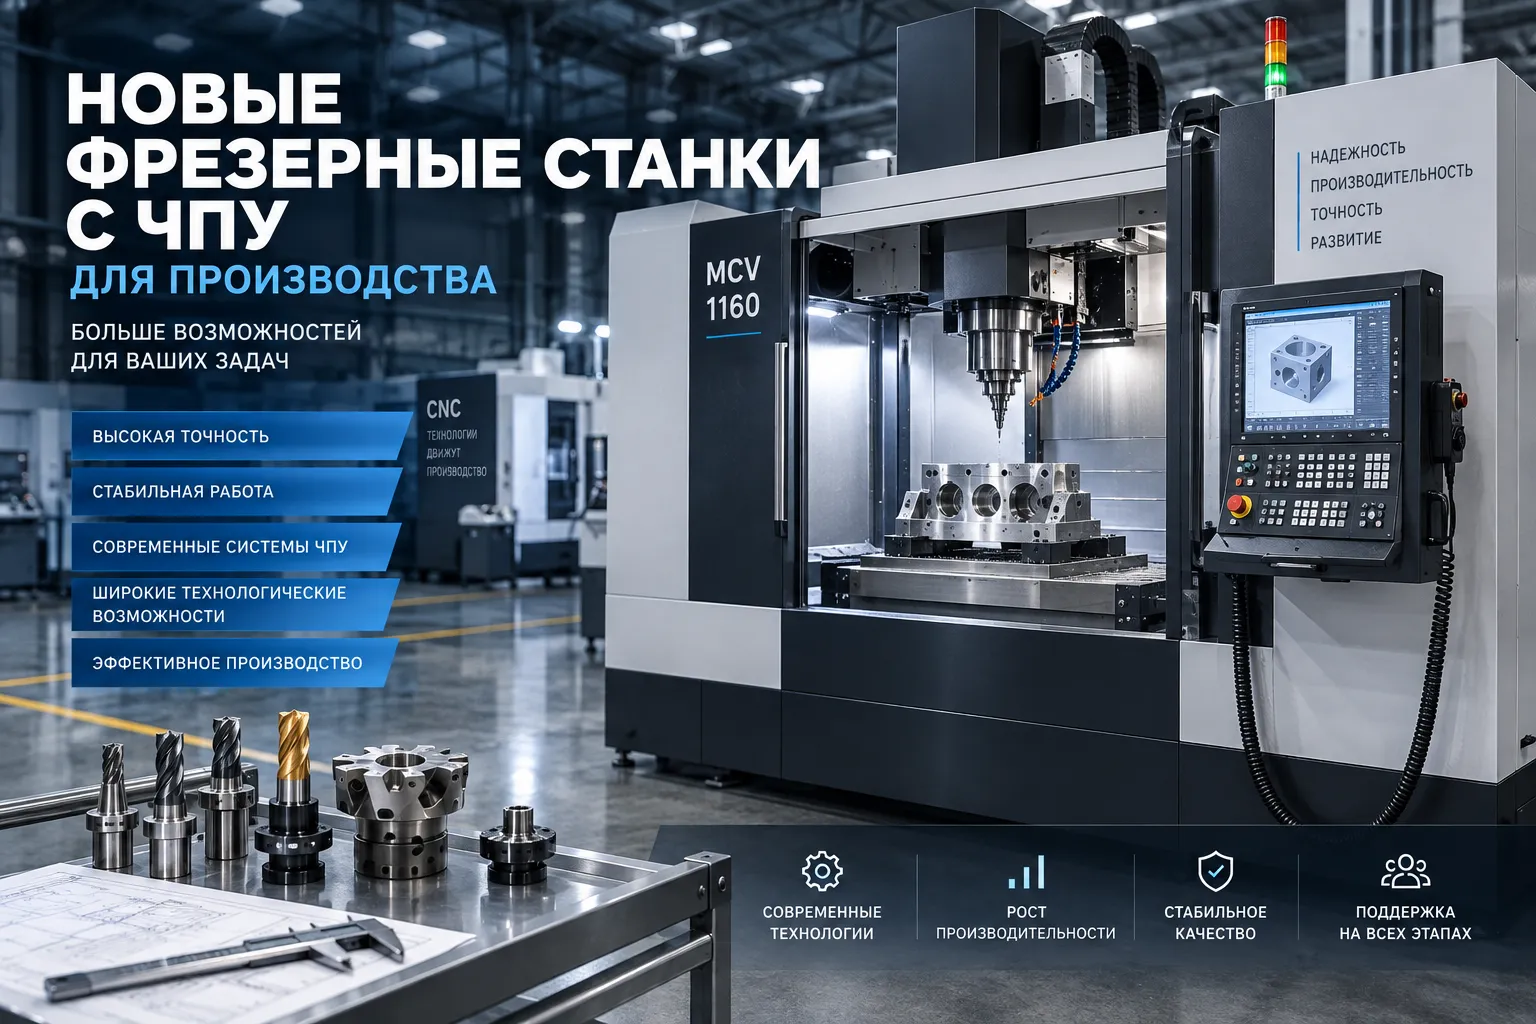
Современное производство все чаще требует от металлообрабатывающего оборудования не просто высокой скорости работы, а стабильного результата на протяжении всей серии. Детали должны получаться одинаковыми, размеры выдерживаться в заданных пределах, а переход от одной операции к другой занимать минимум времени. Именно поэтому фрезерные станки с ЧПУ продолжают развиваться и становятся все более функциональными.
Сегодня оборудование с числовым программным управлением применяется не только на крупных машиностроительных предприятиях. Такие станки используют небольшие механические цеха, инструментальные производства, предприятия приборостроения, изготовители оснастки и компании, выпускающие детали небольшими и средними сериями.
При этом понятие «новый станок» уже давно не означает только более мощный шпиндель или увеличенную скорость перемещения. Производители совершенствуют конструкцию станин, системы управления, автоматическую смену инструмента, измерительные системы и возможности интеграции оборудования в производственный процесс.
Каким становится современный фрезерный станок с ЧПУ
Основная задача современного станка заключается в том, чтобы обеспечить предсказуемую обработку детали с минимальным количеством ручных операций. Оператор задает программу, устанавливает заготовку, контролирует инструмент и следит за процессом, тогда как значительная часть перемещений и технологических переходов выполняется автоматически.
Новые модели могут отличаться конструкцией и назначением, но основные требования к ним остаются схожими. Это жесткость, точность позиционирования, стабильность шпинделя, надежность системы ЧПУ и возможность эффективно работать с выбранным режущим инструментом.
На рынке представлены трех-, четырех- и пятикоординатные решения. Также используются вертикальные, горизонтальные и портальные обрабатывающие центры. Выбор между ними определяется не тем, какая конструкция считается более современной, а конкретными задачами производства.
Почему производители переходят на новые обрабатывающие центры
Одна из главных причин модернизации заключается в необходимости сократить время изготовления детали. На старом оборудовании часть операций может выполняться вручную или требовать нескольких установок заготовки. Современный обрабатывающий центр позволяет объединить больше переходов в одной технологической операции.
Например, деталь можно закрепить один раз, после чего выполнить фрезерование плоскостей, обработку карманов, сверление отверстий и другие операции согласно управляющей программе. Чем сложнее изделие и чем больше объем выпуска, тем заметнее становится преимущество такого подхода.
Кроме сокращения вспомогательного времени уменьшается количество повторных базирований. Это важно для точности, поскольку каждая новая установка заготовки потенциально влияет на взаимное положение обрабатываемых поверхностей.
Вертикальные фрезерные станки остаются востребованным решением
Вертикальная компоновка хорошо подходит для большого количества производственных задач. Заготовка располагается на рабочем столе, а шпиндель перемещается относительно нее в соответствии с заданной программой.
Современные вертикально-фрезерные станки могут использоваться для обработки корпусных деталей, плит, кронштейнов, деталей машин, технологической оснастки и других изделий. Их выбирают как для небольших партий, так и для серийного производства.
При выборе вертикального оборудования важно смотреть не только на размер стола. Большое значение имеют рабочие ходы по координатам, расстояние от шпинделя до стола, тип направляющих, жесткость конструкции, мощность шпинделя и возможности системы управления.
Что нового появляется в конструкции станков
Развитие станков с ЧПУ идет сразу по нескольким направлениям. Одно из них связано с повышением жесткости. Чем стабильнее станок под нагрузкой, тем увереннее можно выполнять силовое фрезерование и тем меньше вероятность появления вибраций.
Другое направление связано с динамикой. Производителям необходимо обеспечить быстрые перемещения рабочих органов без заметного ухудшения точности. На практике это позволяет сокращать время холостых перемещений и быстрее переходить между отдельными участками обработки.
Также совершенствуются шпиндельные узлы. В зависимости от назначения оборудования производству может потребоваться высокий крутящий момент для обработки стали или высокая частота вращения для работы с небольшими инструментами и цветными металлами.
Жесткость становится особенно важной при тяжелом фрезеровании
При снятии большого объема металла режущий инструмент испытывает серьезную нагрузку. Если станок недостаточно жесткий, появляются вибрации. Они ухудшают поверхность детали, ускоряют износ режущих кромок и могут привести к необходимости снижать режимы резания.
Поэтому тяжелое фрезерование требует соответствующей конструкции. Масса станка сама по себе не является единственным показателем, но массивная станина, надежные направляющие и правильно рассчитанный шпиндель помогают сохранить стабильность при высокой нагрузке.
Автоматическая смена инструмента ускоряет производственный цикл
Современный обрабатывающий центр способен работать с большим набором режущего инструмента. Фрезы, сверла, развертки и другие инструменты заранее устанавливаются в магазин и привязываются к определенным позициям.
Когда программа доходит до следующей операции, станок самостоятельно меняет инструмент. Оператору не приходится каждый раз останавливать оборудование и выполнять замену вручную.
Для серийного производства это особенно важно. Даже несколько минут, сэкономленных на каждой детали, при большой партии превращаются в значительное сокращение общего времени изготовления.
Автоматизация также помогает сделать технологический процесс более повторяемым. После настройки программы одинаковая последовательность операций может использоваться для всей серии, а вмешательство оператора требуется преимущественно для контроля и обслуживания.
Три оси, четыре или пять: что действительно нужно производству
Количество управляемых осей напрямую связано со сложностью деталей и характером обработки. Трехкоординатные станки подходят для большого количества стандартных операций, когда основные поверхности детали можно обработать при одной или нескольких установках.
Добавление четвертой оси дает возможность поворачивать заготовку и получать доступ к дополнительным поверхностям без ее полного переустановления. Пятикоординатная обработка расширяет возможности еще сильнее. Инструмент и заготовка могут перемещаться сразу по нескольким направлениям, что особенно полезно при изготовлении сложных пространственных поверхностей.
Но увеличение количества осей не означает автоматического повышения эффективности любой операции. Если производство выпускает простые корпусные детали, хорошо настроенный трехкоординатный центр может полностью закрывать поставленные задачи. Пятиосевое оборудование оправдано там, где его возможности действительно сокращают количество установок и технологических переходов.
Как современные станки работают с разными материалами
Оборудование должно подбираться с учетом материалов, которые предстоит обрабатывать. Сталь, нержавеющая сталь, чугун, алюминиевые сплавы, медь и жаропрочные материалы предъявляют разные требования к режущему инструменту и режимам обработки.
Например, при обработке стали может потребоваться высокий крутящий момент и жесткая конструкция. Для алюминия часто важны высокая частота вращения шпинделя и эффективный отвод стружки. Для труднообрабатываемых сплавов на первый план выходит стабильность всей системы: станка, оправки, инструмента и заготовки.
Поэтому характеристики станка нельзя рассматривать отдельно от технологии. Один и тот же обрабатывающий центр может показывать совершенно разную производительность в зависимости от того, какой инструмент используется и какие режимы выбраны.
Роль фрез со сменными пластинами
Современное производство стремится не только ускорять обработку, но и контролировать расходы на инструмент. В этом отношении интересны фрезы со сменными режущими элементами.
Использование фрез со сменными пластинами позволяет менять изношенную режущую часть без замены всего корпуса инструмента. Это особенно удобно при больших объемах обработки, когда инструмент регулярно работает на высоких нагрузках.
При этом важна правильная подборка самих пластин. Геометрия, марка твердого сплава, покрытие и форма режущей кромки должны соответствовать материалу заготовки и выполняемой операции.
Сочетание современного станка и подходящего инструмента дает больший эффект, чем попытка компенсировать недостатки одной части системы за счет другой. Высокоскоростной шпиндель не сможет полностью реализовать свои возможности при неподходящей фрезе, а хороший инструмент не даст ожидаемого результата на недостаточно жестком оборудовании.
Твердосплавный инструмент и современные режимы обработки
Развитие станков тесно связано с развитием режущего инструмента. Более мощное и точное оборудование позволяет работать с режимами, которые требуют стабильной режущей кромки и предсказуемого поведения инструмента.
Особое место здесь занимают твердосплавные пластины. Они используются в различных операциях и выпускаются с разной геометрией, составом твердого сплава и защитными покрытиями. Подробно особенности современных решений разобраны в материале о твердосплавных пластинах для производственной обработки.
Правильный подбор инструмента позволяет не только увеличить скорость обработки. Не менее важна стабильность процесса. Если режущая кромка сохраняет свои характеристики в течение предсказуемого периода, технологу проще планировать замену инструмента и контролировать себестоимость детали.
Система ЧПУ становится частью производственной инфраструктуры
Современная система управления отвечает уже не только за перемещение исполнительных органов. Она становится важной частью общей производственной системы. Через нее задаются программы обработки, корректировки инструмента, параметры отдельных операций и последовательность действий станка.
В некоторых производствах оборудование дополнительно связывают с системами подготовки управляющих программ, измерительным оборудованием и другими элементами цифровой инфраструктуры. Это позволяет уменьшать количество ручных действий и лучше контролировать производственный процесс.
Для предприятия важна и удобство работы оператора. Чем понятнее интерфейс и логичнее организовано управление, тем проще обучать персонал и переходить между различными типами деталей.
Измерение инструмента и контроль детали
Даже самый точный станок требует контроля. Инструмент постепенно изнашивается, заготовки могут иметь небольшие отличия, а условия обработки меняются в зависимости от материала и партии.
Поэтому на современных производствах большое внимание уделяется измерению инструмента и контролю размеров непосредственно в процессе изготовления. Корректировки позволяют компенсировать изменение положения режущей кромки и поддерживать требуемую точность.
Для серийного производства такой подход особенно важен. Чем дольше работает оборудование без контроля, тем выше риск того, что небольшое изменение постепенно превратится в серию деталей с отклонениями.
Удаление стружки и подача СОЖ
Производительность фрезерования зависит не только от шпинделя и инструмента. Стружка должна своевременно удаляться из зоны обработки. Если она остается между фрезой и заготовкой, возрастает риск повторного резания, ухудшается качество поверхности и повышается тепловая нагрузка.
Система подачи охлаждающей жидкости также играет важную роль. Ее задача заключается не только в снижении температуры. СОЖ помогает удалять стружку, улучшать условия резания и поддерживать стабильность процесса.
При выборе нового оборудования поэтому имеет смысл заранее оценить не только основные характеристики станка, но и то, насколько удобно организованы подача СОЖ, отвод стружки и обслуживание рабочих зон.
Как подобрать станок под конкретное производство
Начинать выбор оборудования разумнее всего с анализа деталей. Нужно определить их максимальные размеры, массу, материал и наиболее сложные операции. После этого становится понятнее, какие рабочие ходы, размеры стола и возможности шпинделя действительно необходимы.
Следующий вопрос касается объема выпуска. Для единичных деталей требования будут одними, для постоянного серийного производства другими. В серии особенно важны скорость смены инструмента, стабильность размеров, автоматизация и удобство повторного запуска программы.
Затем стоит определить необходимое количество осей и тип оборудования. Если детали относительно простые, нет необходимости усложнять технологию. Если же требуется обработка нескольких пространственных поверхностей, применение многоосевого центра может существенно сократить число установок.
На какие параметры смотреть при сравнении моделей
- размер рабочего стола;
- рабочие ходы по координатам;
- максимальная масса заготовки;
- мощность и частота вращения шпинделя;
- крутящий момент;
- тип и характеристики направляющих;
- количество позиций инструментального магазина;
- скорость перемещения рабочих органов;
- точность позиционирования и повторяемость;
- возможности системы ЧПУ;
- система охлаждения и удаления стружки;
- удобство обслуживания оборудования.
Не стоит сравнивать станки только по одному параметру. Высокая скорость шпинделя не компенсирует недостаточную жесткость, а большой рабочий стол не всегда нужен небольшому производству. Важна совокупность характеристик и их соответствие реальным технологическим операциям.
Что учитывать при покупке оборудования для серийного выпуска
При серийном производстве станок становится частью постоянного технологического маршрута. Поэтому необходимо заранее оценить не только возможности самого оборудования, но и удобство его эксплуатации.
Например, имеет значение время загрузки заготовки, доступ к рабочей зоне, расположение инструментального магазина, возможность быстро заменить инструмент и удалить стружку. Даже небольшие неудобства, повторяющиеся сотни раз в месяц, способны заметно влиять на производительность участка.
Еще один момент касается обслуживания. Станок должен быть доступен для регулярной проверки направляющих, шпиндельного узла, системы охлаждения и других компонентов. Чем проще организовано техническое обслуживание, тем легче поддерживать стабильную работу оборудования.
Когда модернизация действительно оправдана
Переход на новое оборудование имеет смысл рассматривать не только тогда, когда старый станок физически изношен. Причиной может стать увеличение объема заказов, появление более сложных деталей, необходимость сократить время изготовления или уменьшить количество ручных операций.
Если существующее оборудование постоянно работает на пределе возможностей, приходится выполнять несколько переустановок детали или регулярно снижать режимы из-за вибраций, новый обрабатывающий центр может изменить саму технологию производства.
При этом модернизация участка требует комплексного подхода. Нужно учитывать не только стоимость станка, но и инструмент, оснастку, измерительное оборудование, подготовку управляющих программ, обучение персонала и организацию рабочего места.
Новые станки и снижение себестоимости детали
Цена оборудования сама по себе не показывает, насколько выгодным будет его использование. Для производства важнее конечная стоимость обработки одной детали. На нее влияют производительность, время переналадки, расход инструмента, количество брака, затраты на обслуживание и загрузка оборудования.
Более производительный станок может оказаться экономически оправданным, если позволяет значительно сократить время изготовления каждой детали. Но такой эффект появляется только тогда, когда оборудование действительно загружено работой и используется в соответствии со своими возможностями.
Поэтому перед покупкой полезно рассчитать несколько сценариев: текущую загрузку, планируемый объем выпуска и потенциальное сокращение времени обработки. Такой расчет позволяет оценить оборудование не только как технический объект, но и как часть производственной экономики.
Куда развивается фрезерное оборудование с ЧПУ
Современные станки постепенно становятся более автоматизированными и технологичными. Развиваются системы контроля, автоматическая смена инструмента, многоосевая обработка, цифровая подготовка производства и средства диагностики оборудования.
Одновременно сохраняется интерес к классическим решениям, которые хорошо зарекомендовали себя в серийном производстве. Предприятию далеко не всегда требуется самая сложная конфигурация. Гораздо важнее получить оборудование, соответствующее конкретным деталям, материалам и объемам выпуска.
Отдельное направление связано с интеграцией станков в автоматизированные производственные участки. Оборудование может становиться частью более крупной системы, где перемещение заготовок, контроль размеров, подготовка программ и обработка выполняются в единой последовательности.
Что выбрать: универсальный станок или специализированное оборудование
Универсальный фрезерный центр позволяет выполнять широкий набор операций и может быть удобен для производства с постоянно меняющейся номенклатурой. Если предприятие выпускает много разных деталей небольшими партиями, такая гибкость становится серьезным преимуществом.
При стабильной серийной номенклатуре ситуация может быть другой. Здесь оборудование можно точнее настроить под конкретные детали и технологические процессы. В результате станок, инструмент и управляющая программа работают как единый производственный комплекс.
Поэтому вопрос выбора между универсальностью и специализацией необходимо решать исходя из структуры заказов. Чем стабильнее номенклатура и выше объем выпуска, тем больше возможностей для оптимизации конкретной технологии.
Итог
Новые фрезерные станки с ЧПУ становятся важной частью современного металлообрабатывающего производства. Их развитие идет не только в сторону увеличения мощности или скорости, но и в сторону большей точности, автоматизации и стабильности технологического процесса.
При выборе оборудования важно рассматривать всю систему целиком. Сам станок, система ЧПУ, инструмент, оснастка, охлаждение, удаление стружки и контроль размеров должны соответствовать друг другу. Только в этом случае возможности современного оборудования превращаются в реальный производственный результат.
Для предприятия оптимальный станок определяется не количеством функций в техническом паспорте, а тем, насколько хорошо он решает конкретные задачи. Поэтому перед покупкой стоит определить характеристики деталей, объем выпуска, материалы и требуемые операции, а затем подобрать оборудование и инструмент под эту технологию.
