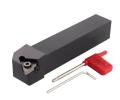
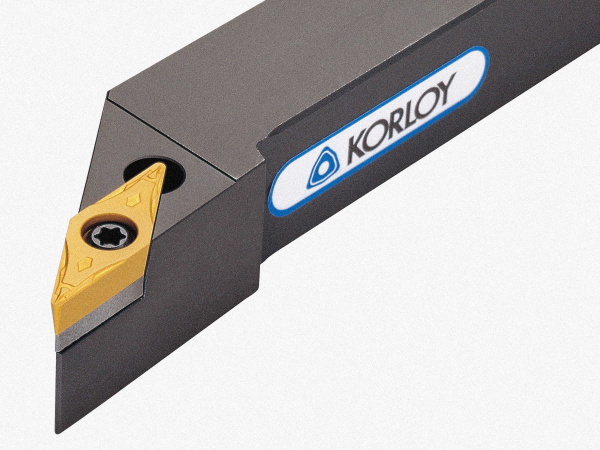
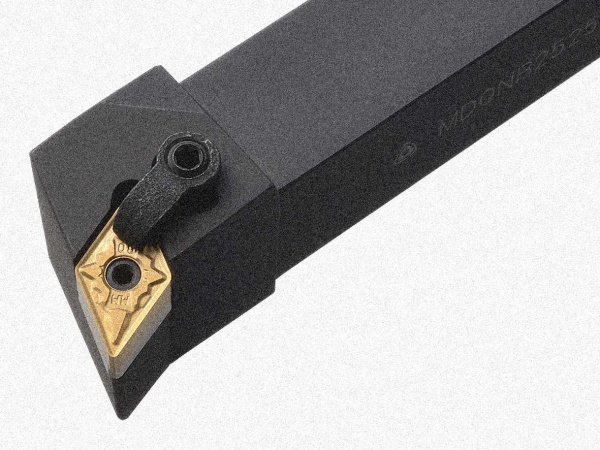
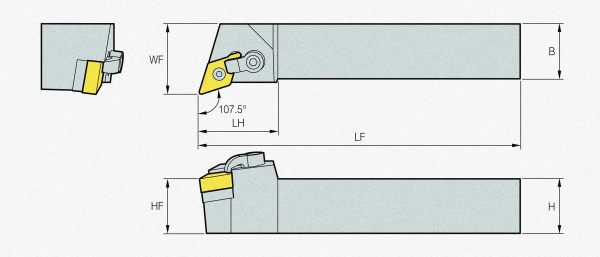
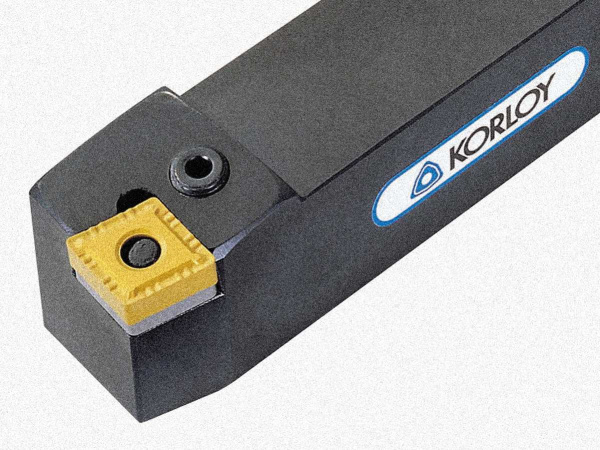
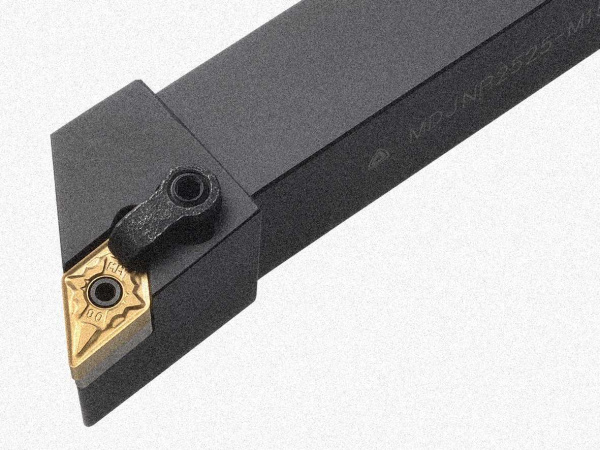
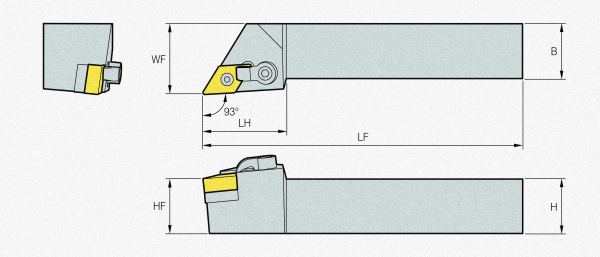
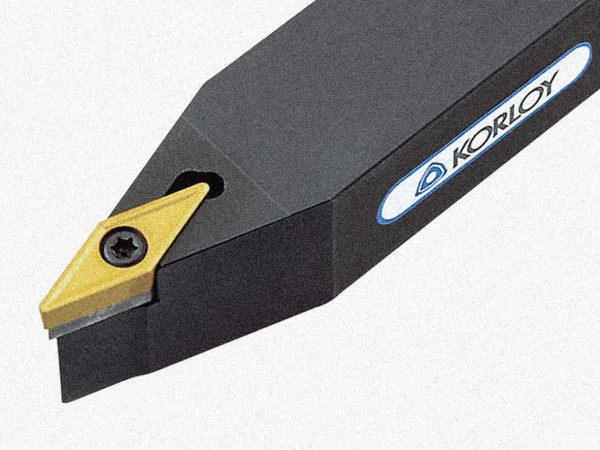

Токарные резцы по металлу применяются для обработки наружных и внутренних поверхностей, торцов, канавок, уступов и резьбы. От правильного выбора инструмента зависит точность готовой детали, качество поверхности и производительность станка.
Для разных операций используются разные конструкции режущего инструмента. Поэтому резец токарный подбирают не только по размеру державки, но и с учетом материала заготовки, характера обработки, глубины резания и требований к готовой детали.
В каталоге можно подобрать резцы для токарного станка под различные производственные задачи. Есть решения для наружного и внутреннего точения, растачивания, нарезания резьбы, отрезания и выполнения канавок.
Как выбрать токарный резец по металлу
Первое, что необходимо определить перед покупкой, это операция, которую должен выполнять инструмент. Для продольного точения применяется одна геометрия, для подрезания торца другая, а для обработки отверстий или нарезания резьбы требуются специализированные резцы.
Также необходимо учитывать материал детали. Обработка конструкционной стали, нержавеющей стали, чугуна и алюминиевых сплавов предъявляет разные требования к режущей кромке. Инструмент должен соответствовать не только станку, но и конкретному материалу заготовки.
Для серийного производства дополнительно оценивают стойкость режущей части. Если станок работает большую часть смены, даже небольшая разница в ресурсе инструмента может заметно повлиять на количество замен и себестоимость обработки.
Резцы токарные по металлу для разных операций
Универсального инструмента, одинаково эффективного для всех операций, практически не существует. Поэтому на производстве обычно формируют комплект оснастки, в котором каждый резец выполняет свою задачу.
Проходные резцы
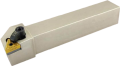
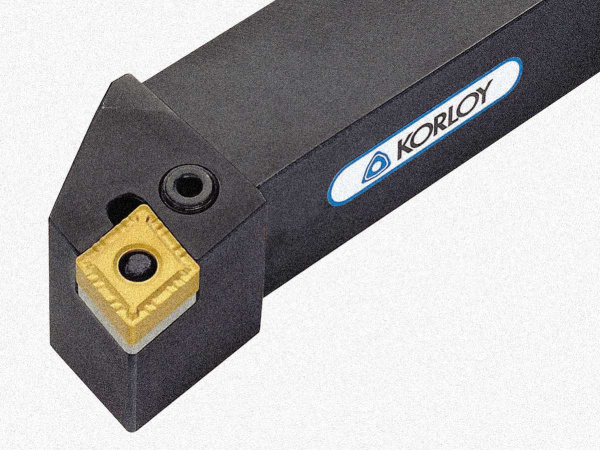
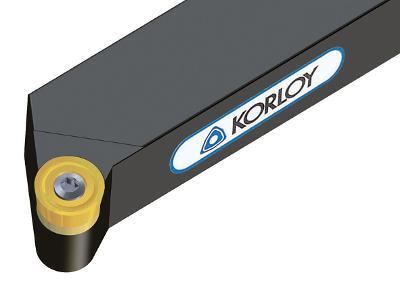
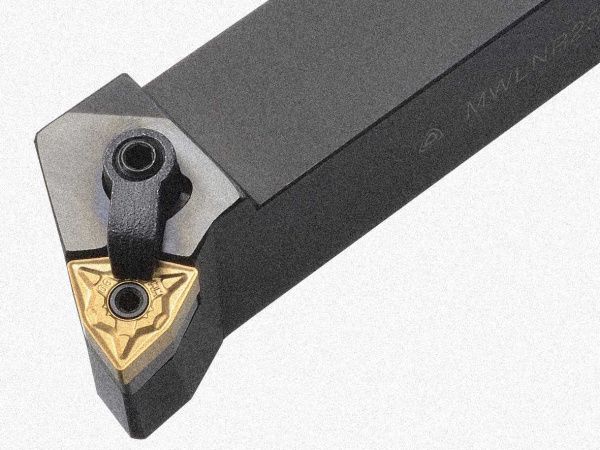
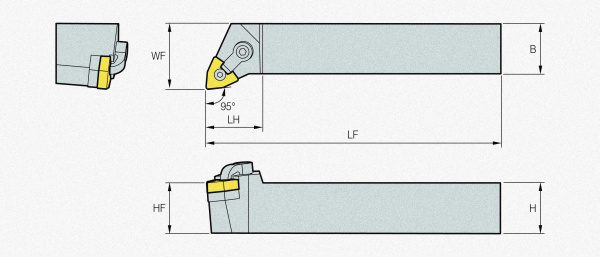
Проходной резец используется для обработки наружных цилиндрических и конических поверхностей. В зависимости от конструкции он может применяться для чернового или чистового точения.
При черновой обработке основной задачей является быстрое снятие припуска. Здесь важны прочность режущей кромки и способность инструмента выдерживать повышенную нагрузку. При чистовом проходе на первый план выходит качество обработанной поверхности и возможность выдерживать заданный размер.
При работе со сменными пластинами важно правильно подобрать форму пластины, геометрию режущей кромки и марку твердого сплава. Один и тот же держатель может использоваться с разными пластинами, если они соответствуют его конструкции.
Расточные резцы
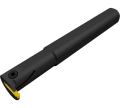
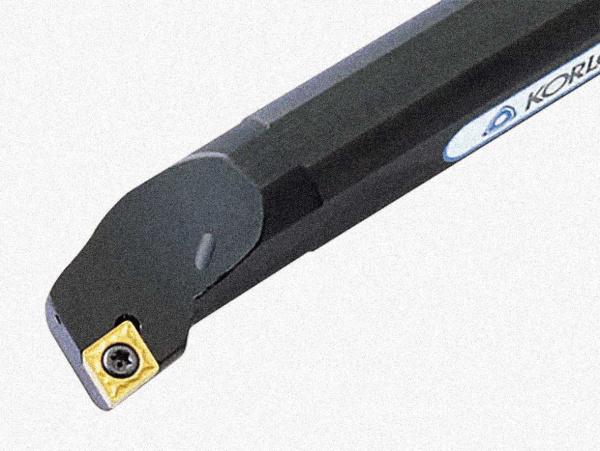
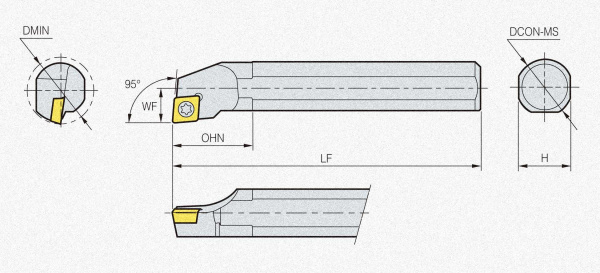
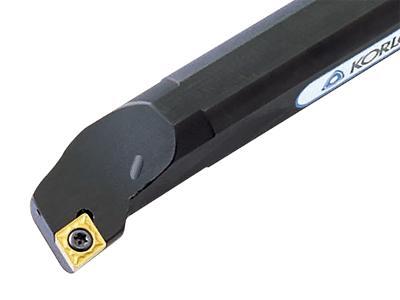
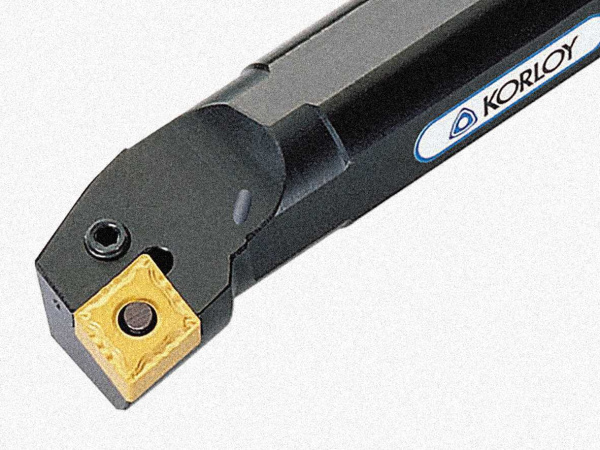
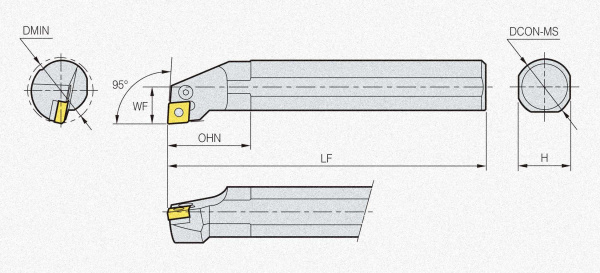
Для обработки внутренних поверхностей применяются расточные резцы. Они используются для увеличения уже существующего отверстия, исправления его геометрии и получения внутренней поверхности с заданным диаметром.
При растачивании особенно важна жесткость инструмента. Чем больше его вылет, тем выше вероятность возникновения вибраций. Поэтому резец токарный для внутренней обработки подбирают с учетом глубины отверстия и возможностей станка.
Правильное закрепление также имеет большое значение. Даже качественный инструмент не сможет обеспечить стабильную обработку, если державка установлена с чрезмерным вылетом или недостаточно надежно зафиксирована.
Резцы для нарезания резьбы
Нарезание резьбы требует точной геометрии режущей части и правильной настройки станка. Инструмент должен соответствовать профилю резьбы, ее шагу и направлению.
Для таких операций используются резцы для нарезания резьбы. В зависимости от задачи подбирается инструмент для наружной или внутренней резьбы.
При нарезании резьбы важна не только форма режущей кромки. Необходимо правильно установить резец относительно оси детали и задать соответствующую программу или параметры станка. От точности этих настроек зависит получаемый профиль.
Отрезные резцы и держатели
Отрезание является одной из наиболее ответственных токарных операций. Режущая часть работает в узкой зоне, а при увеличении глубины врезания возрастает нагрузка на инструмент.
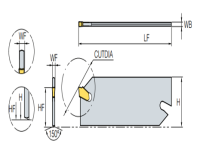
Для таких задач применяются отрезные лезвия и держатели. Надежная фиксация режущего элемента и правильное положение инструмента относительно детали имеют здесь особое значение.
Такие решения также используются для выполнения узких канавок. Ширина режущей части подбирается в соответствии с требуемым размером канавки, а режимы резания определяются с учетом материала и глубины обработки.
Резец токарный со сменной пластиной
Современные токарные производства активно используют державки со сменными твердосплавными пластинами. Основное преимущество такой системы заключается в возможности быстро заменить режущий элемент без замены всего корпуса инструмента.
Это особенно удобно при серийной обработке. Державка остается установленной или подготовленной к работе, а изношенная пластина заменяется новой. В зависимости от конструкции пластины можно использовать несколько рабочих кромок.
При этом экономичность зависит не только от цены одной пластины. Необходимо учитывать ее ресурс, количество рабочих кромок, время замены и фактическую производительность при обработке одной детали.
Резцы для токарного станка: что учитывать при выборе
Перед тем как резец токарный купить, стоит определить несколько основных параметров. В первую очередь это тип операции, материал детали и характеристики станка.
- назначение инструмента;
- материал обрабатываемой заготовки;
- тип токарного станка;
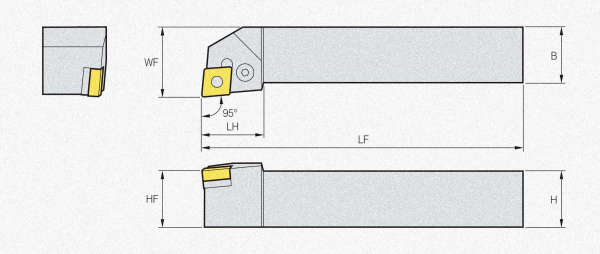
- размер и сечение державки;
- необходимая глубина резания;
- черновая или чистовая обработка;
- требования к шероховатости поверхности;
- необходимые режимы резания;
- тип и геометрия режущей пластины.
Для станков с ЧПУ дополнительно учитывают возможности системы управления, точность позиционирования и способ крепления инструмента. Если производство работает с большим количеством одинаковых деталей, важно обеспечить повторяемость положения режущей кромки после замены инструмента.
Черновая и чистовая обработка
При черновом точении необходимо удалить основной объем припуска за минимальное количество проходов. Инструмент при этом испытывает значительную нагрузку, поэтому большое значение имеют прочность режущей кромки и стабильность крепления.
Чистовое точение выполняется после того, как основная часть материала уже удалена. Здесь важны точность, качество поверхности и стабильность размера. Режимы резания обычно выбираются с учетом требований к готовой детали.
Использование разных резцов для черновой и чистовой обработки позволяет рациональнее организовать технологический процесс. Не стоит заставлять один инструмент выполнять задачи, для которых он конструктивно не предназначен.
Токарные резцы для обработки отверстий
При изготовлении деталей часто требуется выполнить несколько последовательных операций с одним отверстием. После сверления может потребоваться растачивание, обработка фаски или подготовка посадочной поверхности.
Для формирования фасок и обработки входных участков отверстий используются зенковки. Подходящий инструмент позволяет выполнить отдельную операцию с требуемой геометрией, не перегружая основной токарный резец.
Такой подход особенно удобен при изготовлении деталей с большим количеством отверстий. Для каждой операции заранее подбирается соответствующий инструмент, после чего формируется последовательность обработки.
Как материал заготовки влияет на выбор резца
Материал детали напрямую влияет на условия работы режущей кромки. Сталь, чугун, нержавеющие сплавы и цветные металлы отличаются твердостью, теплопроводностью, склонностью к налипанию и характером образования стружки.
Например, при обработке вязких материалов большое внимание уделяется отводу стружки и предотвращению ее наматывания. При обработке чугуна необходимо учитывать абразивное воздействие материала на режущую кромку.
Поэтому резцы токарные по металлу необходимо выбирать с учетом конкретного материала, а не только требуемого диаметра или размера державки.
Почему важна жесткость инструмента
В процессе точения между режущей кромкой и заготовкой возникают значительные силы. Если система недостаточно жесткая, появляется вибрация. Она может привести к ухудшению поверхности, ускоренному износу инструмента и нестабильности размеров.
Особенно это заметно при растачивании глубоких отверстий и обработке деталей с большим вылетом. Чем длиннее рабочая часть инструмента, тем выше требования к жесткости.
Поэтому резец необходимо устанавливать с минимально необходимым вылетом и надежно закреплять в державке или резцедержателе.
Как продлить срок службы токарного резца
На ресурс инструмента влияет целый комплекс факторов. Это скорость резания, подача, глубина прохода, материал заготовки, наличие охлаждения и состояние станка.
Если режимы слишком агрессивные, режущая кромка может быстро потерять рабочие свойства. С другой стороны, неоправданное снижение режимов приводит к увеличению времени обработки и не всегда дает экономический эффект.
Оптимальный вариант подбирается для конкретной пары «инструмент и материал». После первых проходов оценивают состояние пластины, форму стружки, качество поверхности и стабильность размеров.
Токарный инструмент для серийного производства
В серийном производстве особенно важна повторяемость. Если каждая следующая деталь обрабатывается одинаковым инструментом в одинаковых условиях, проще контролировать размеры и прогнозировать расход оснастки.
Поэтому на производственных участках заранее формируют наборы инструмента под определенные операции. В комплект могут входить проходные, расточные, отрезные, канавочные и резьбовые решения.
При необходимости выполнения нескольких операций на одном станке заранее подготовленный комплект сокращает время переналадки. Оператору не приходится каждый раз подбирать инструмент непосредственно перед началом обработки.
Резец токарный купить для конкретной задачи
При выборе инструмента не стоит ориентироваться только на его стоимость. Более важными показателями являются соответствие операции, ресурс режущей части, стабильность работы и совместимость со станком.
Если производство регулярно обрабатывает металлические детали, целесообразно заранее определить наиболее распространенные операции и сформировать под них постоянный комплект инструмента. Это упрощает снабжение и позволяет быстрее запускать новые партии.
Для единичных работ подход может быть другим. В этом случае инструмент подбирается непосредственно под конкретную деталь и технологическую операцию.
Преимущества правильно подобранных токарных резцов
Подходящий инструмент позволяет получить более стабильный результат без неоправданного усложнения технологического процесса. Режущая кромка работает в предусмотренных для нее условиях, станок получает адекватную нагрузку, а оператору проще контролировать обработку.
При серийном выпуске правильно подобранные резцы также помогают сократить количество внеплановых замен и сохранить одинаковое качество деталей от партии к партии.
Особенно это важно для станков с ЧПУ, где инструмент является частью заранее рассчитанной технологии. После установки и привязки резца система должна получать предсказуемое положение режущей кромки и стабильные характеристики обработки.
Как сформировать комплект резцов для токарного станка
Начинать комплектование стоит с операций, которые чаще всего выполняются на производстве. Базовый набор обычно включает инструменты для наружного точения, подрезания торцов, растачивания, отрезания и обработки канавок.
Если предприятие регулярно выполняет резьбовые соединения, отдельно подбираются резцы для наружной и внутренней резьбы. Для деталей с большим количеством отверстий может понадобиться дополнительный инструмент для формирования фасок и обработки отверстий.
В результате получается не просто набор отдельных изделий, а полноценная система, рассчитанная на конкретные производственные задачи.
Итог
Резец токарный должен подбираться под конкретную операцию, материал заготовки и возможности станка. Проходные инструменты подходят для наружного точения, расточные используются для внутренних поверхностей, специальные конструкции применяются для отрезания, канавок и нарезания резьбы.
Если требуется резец токарный купить для производства, стоит заранее определить технологические задачи и только после этого выбирать конструкцию, размер державки и режущую часть. Такой подход позволяет избежать случайного подбора инструмента и получить стабильную обработку.
Правильно подобранные резцы для токарного станка помогают поддерживать точность деталей, контролировать расход инструмента и организовать производственный процесс без лишних остановок. Для постоянной работы особенно важно учитывать не только цену инструмента, но и его реальный ресурс, удобство замены и соответствие выбранным режимам резания.